- घर
- हमारे बारे में
- उत्पाद
- समाधान
- केस अध्ययन
- संसाधन
- संपर्क करें
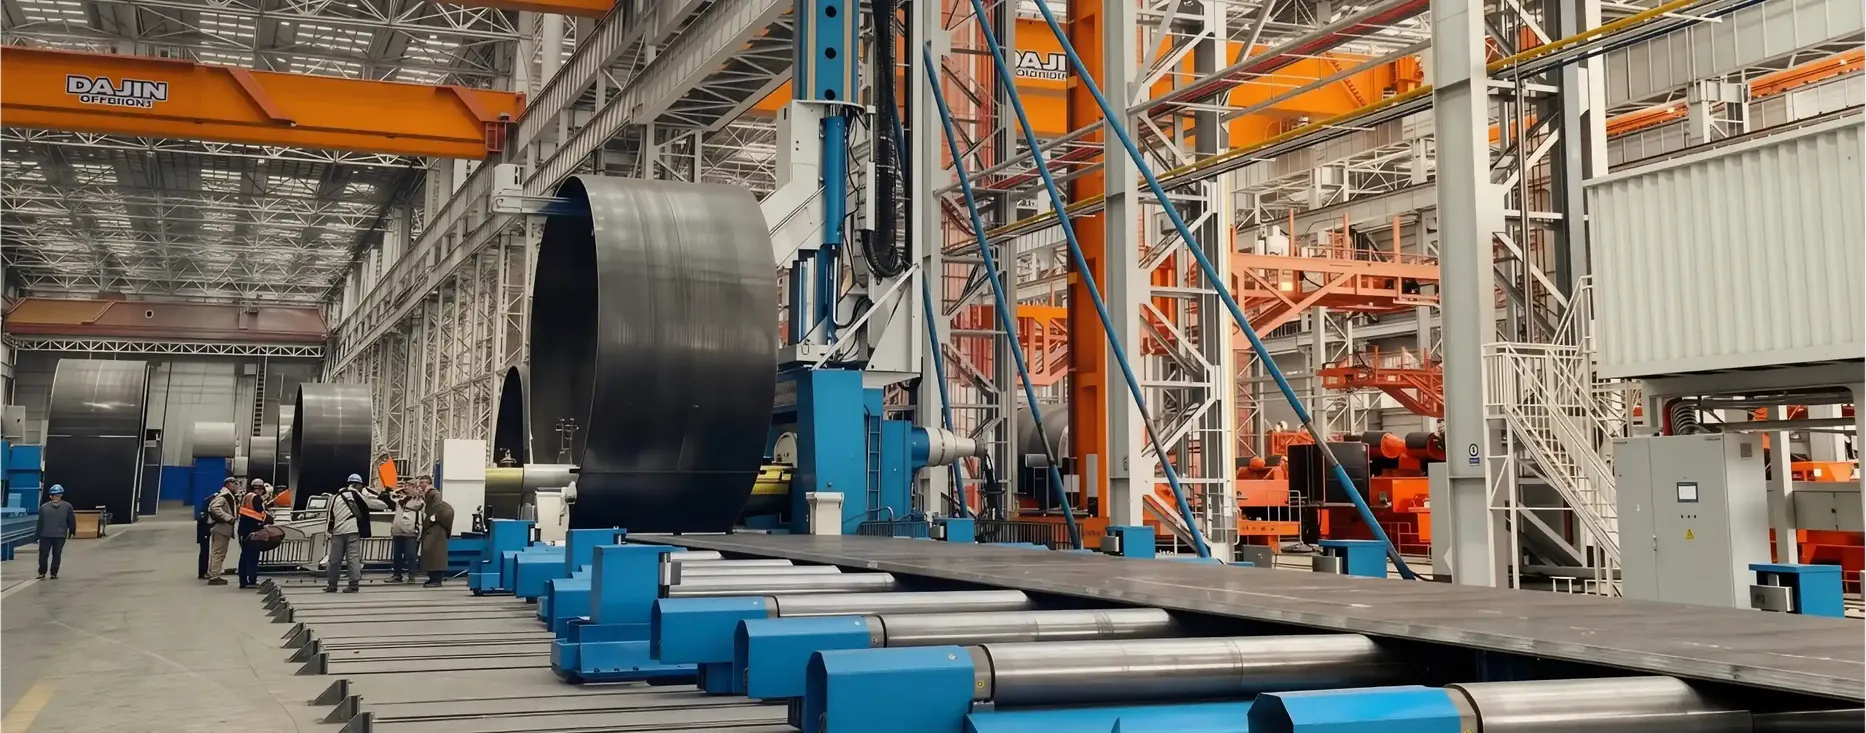
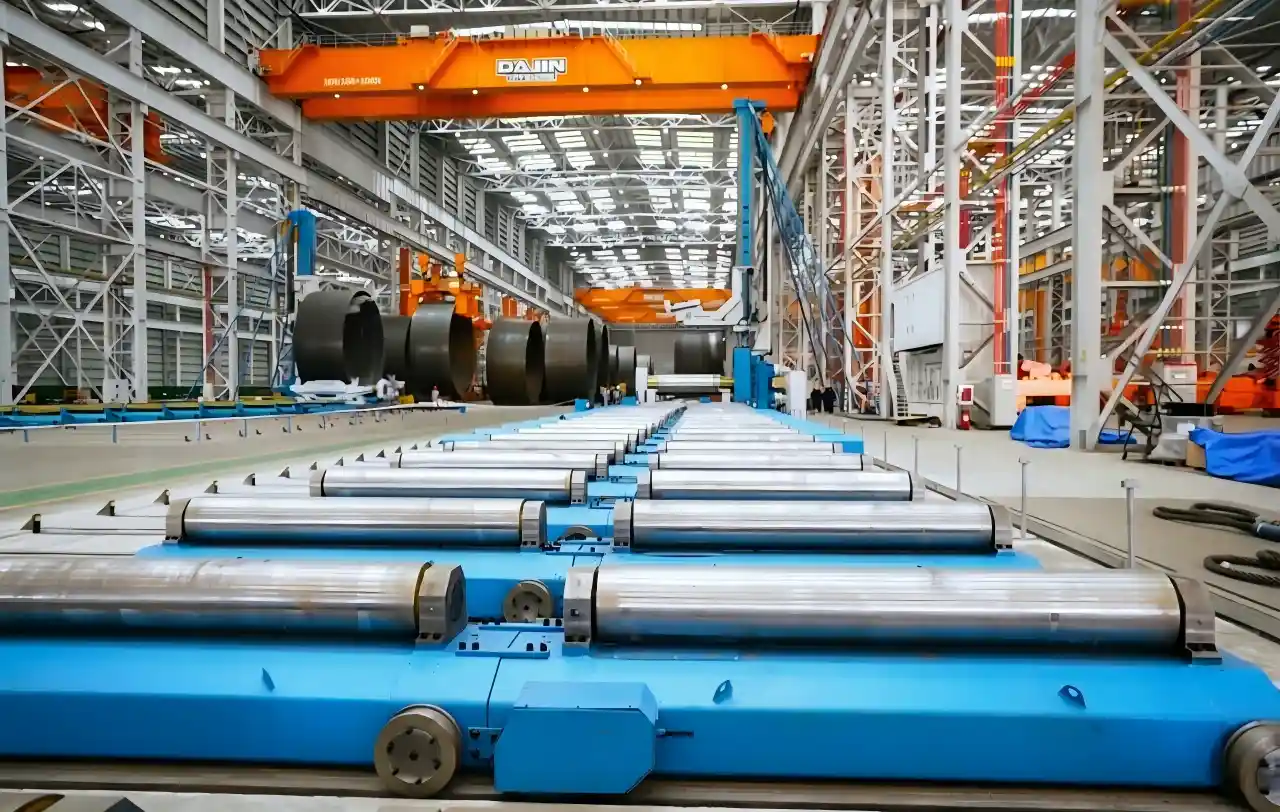
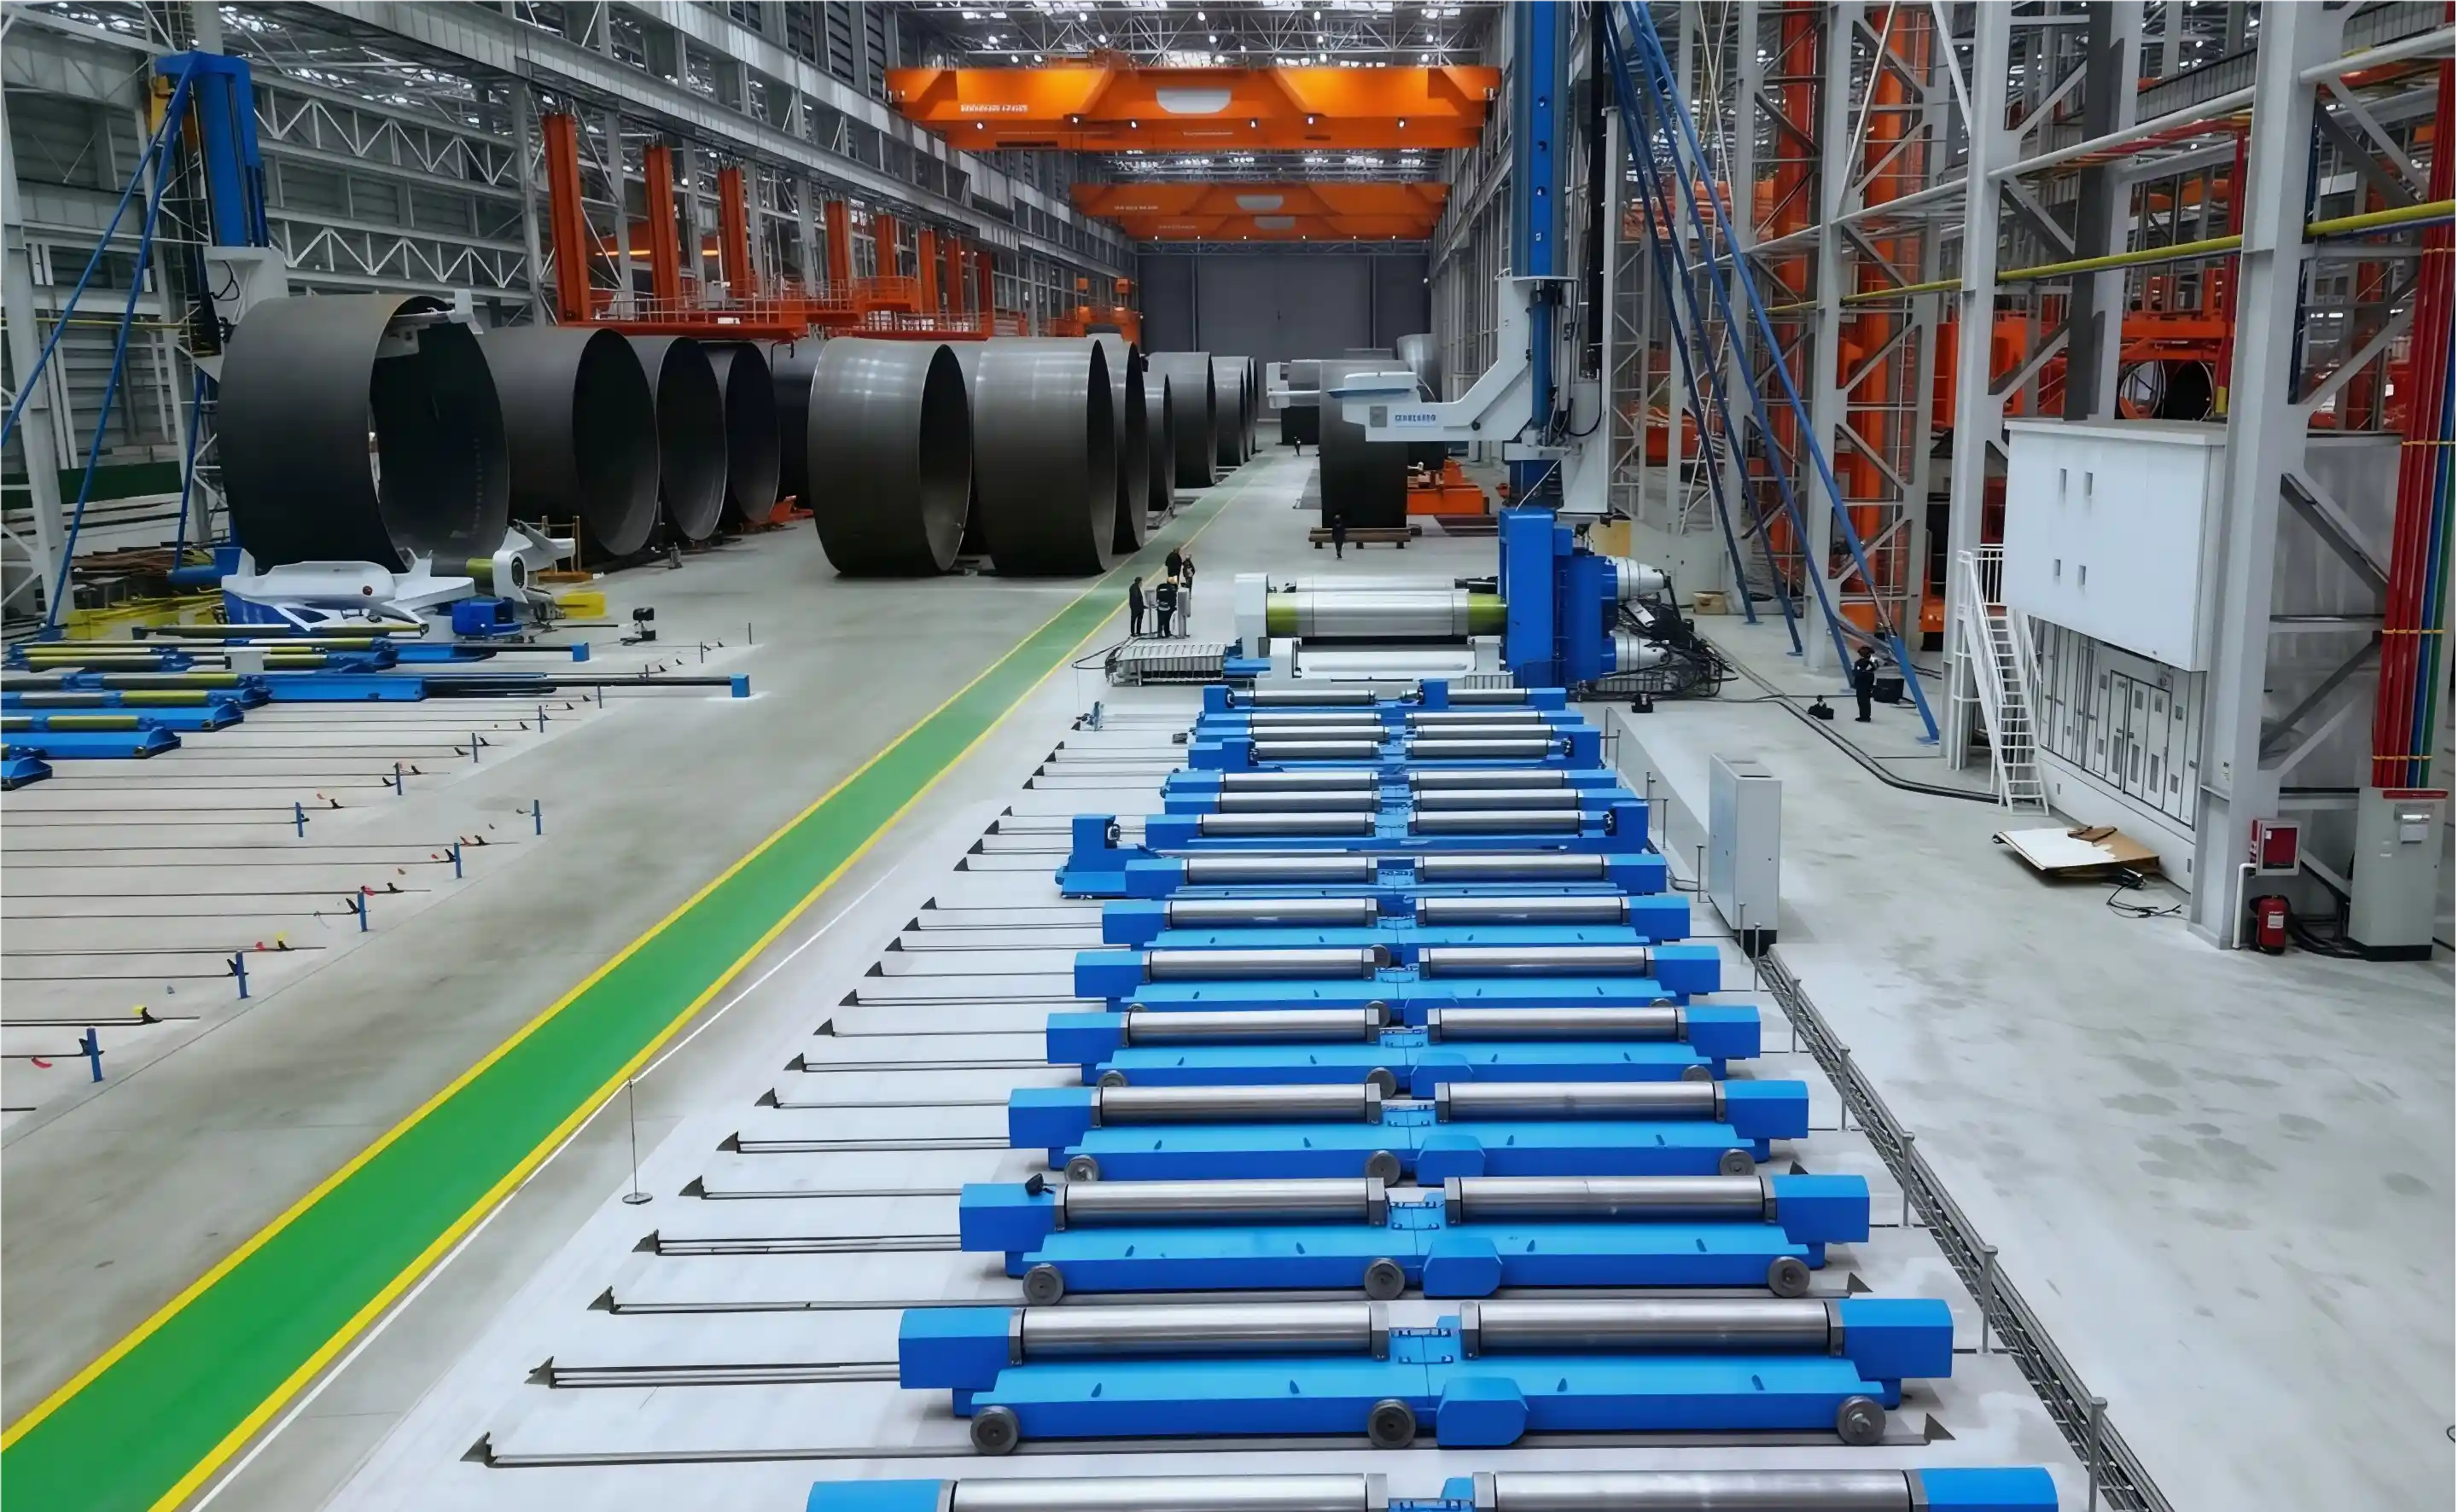
एक ऑपरेटर 20-30 मिनट में एक पूर्ण विंड टावर घटक पूरा कर सकता है (टैक-वेल्डिंग सहित)। इससे 2-3 शिफ्ट लगातार उत्पादन संभव है। उद्योग-प्रमाणित चक्र समय कम करने से मशीन प्रति वर्ष 200+ पूर्ण टावरों की क्षमता हो जाती है।
दो स्वतंत्र निचले रोलर्स, प्रत्येक के साथ समर्पित हाइड्रोलिक पोजिशनिंग। सममित और असममित पंखे की पंखुड़ियों के अनुभागों के लिए लचीला ज्यामितीय अनुकूलन बनाता है—टेपर टावर ज्यामिति के लिए महत्वपूर्ण।
ऊपरी बेयरिंग सीट एकीकृत कोन-ब्लॉकिंग तंत्र को शामिल करती है। 30° मानक कोन कोण प्राप्त करती है 50% मशीन रेटिंग पर लोड क्षमता के साथ। अलग कोन-रोलिंग उपकरण की जरूरत को समाप्त करती है, जिससे फ्लोर स्पेस 35% कम हो जाता है।
पूरी प्लेट चौड़ाई पर रीयल-टाइम मल्टी-पॉइंट डिफ्लेक्शन मॉनिटरिंग। स्वचालित सर्वो समायोजन ±2mm फ्लैटनेस टॉलरेंस बनाए रखता है भले ही 50mm मोटी प्लेट लोड्स हों—टावर बेस सेक्शन्स के लिए आवश्यक जो सटीक फ्लेंज एलाइनमेंट की आवश्यकता रखते हैं।
CNC पूर्व-प्रोग्राम सभी हवा टावर प्रोफाइल टेम्पलेट्स स्टोर करते हैं। ऑपरेटर ड्रॉपडाउन मेनू से टावर प्रकार चुनता है; मशीन स्वचालित रूप से दबाव, गति और ज्यामिति को समायोजित करती है। मैनुअल गणना त्रुटियों को समाप्त करता है, प्रशिक्षण समय 60% कम करता है।
डाउनस्ट्रीम टैक-वेल्डिंग स्टेशन के साथ समन्वित पोजिशनिंग। पूरा हुआ घटक सीधे वेल्डिंग जिग पर ट्रांसफर होता है बिना री-पोजिशनिंग के—प्रति पीस 8-10 मिनट बचाता है, वेल्ड सीम एलाइनमेंट ±1mm में सुधारता है।
मशीन दोहरे हाइड्रॉलिक निचले रोलर्स का उपयोग करती है स्वतंत्र क्षैतिज पोजिशनिंग के साथ। प्रत्येक रोलर समर्पित प्रोप्रोशनल वाल्व के माध्यम से चलता है जो PLC एल्गोरिदम द्वारा नियंत्रित होता है जो पवन टावर के धीरे खंडों के लिए विशेष रूप से ट्यून किया गया है।
सटीक मापदंड:व्यास सहनशीलता: ±3mm आधार पर, ±2mm मध्य खंड पर | कूप कोण सहनशीलता: ±0.5° | गोलाकारता (बाहरी-गोलाकारता): व्यास का ≤1.5%
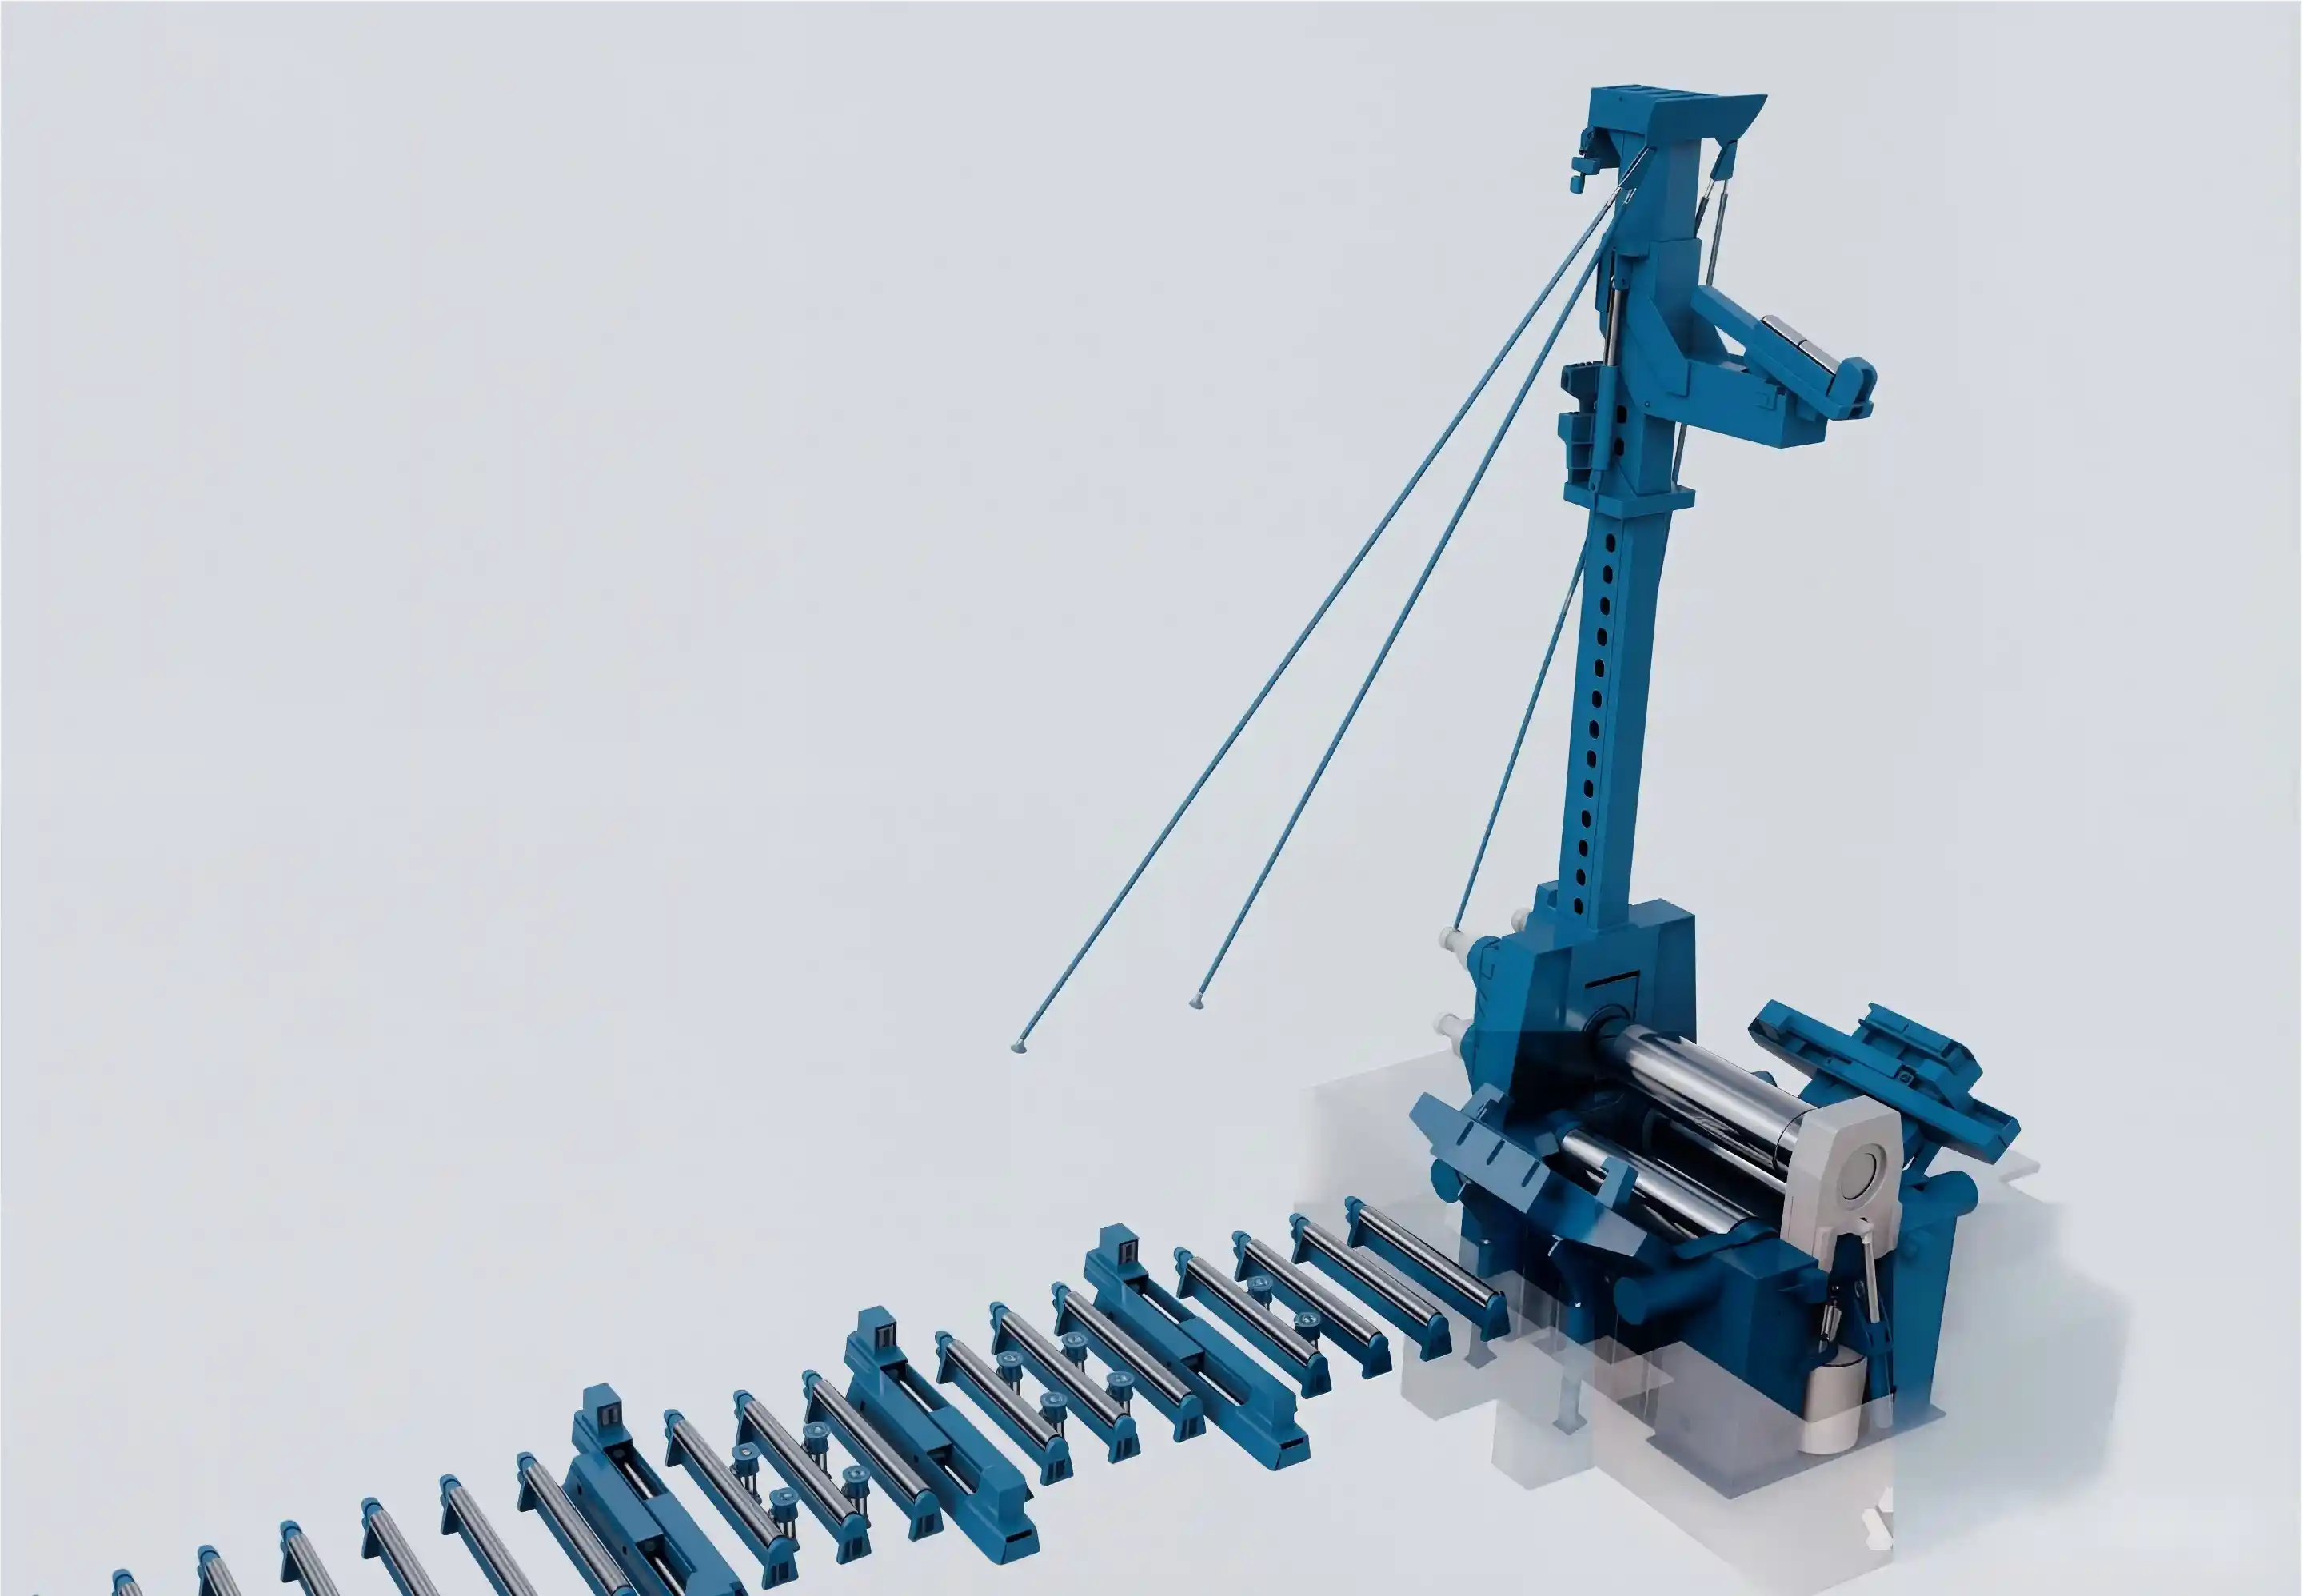
निचले बेयरिंग सीट पर विशेष झुकाव तंत्र अंडाकार रोलिंग को समायोजित करता है। एकीकृत झुकाव ब्लॉक्स उच्च दाब रोलिंग के दौरान अनावश्यक कूप कोण ड्रिफ्ट को रोकते हैं।
पवन टावर अनुप्रयोग:सिलिंड्रिकल आधार खंड से धीरे ऊपरी खंड तक सहज संक्रमण सक्षम बनाता है। द्वितीयक उपकरण के बिना छोटे मुंह कूप उत्पादन।
विंड टावर सामग्री (Q345/Q420 उच्च-शक्ति स्टील) सतह दोषों को रोकने के लिए उन्नत दबाव प्रबंधन की आवश्यकता है जबकि लक्षित गोलाई प्राप्त की जाए।
मटेरियल संगतता:Q345: 40-60 MPa | Q420: 50-75 MPa | API 5L X65: 30-50 MPa
प्री-इंस्टॉल्ड डेटाबेस 50+ मानकृत हवा के टावर प्रोफाइल शामिल करता है जो 1.5MW-5.0MW टर्बाइन मॉडल्स को कवर करता है प्रमुख निर्माताओं से (Vestas, GE, Siemens Gamesa, NREL मानक)।
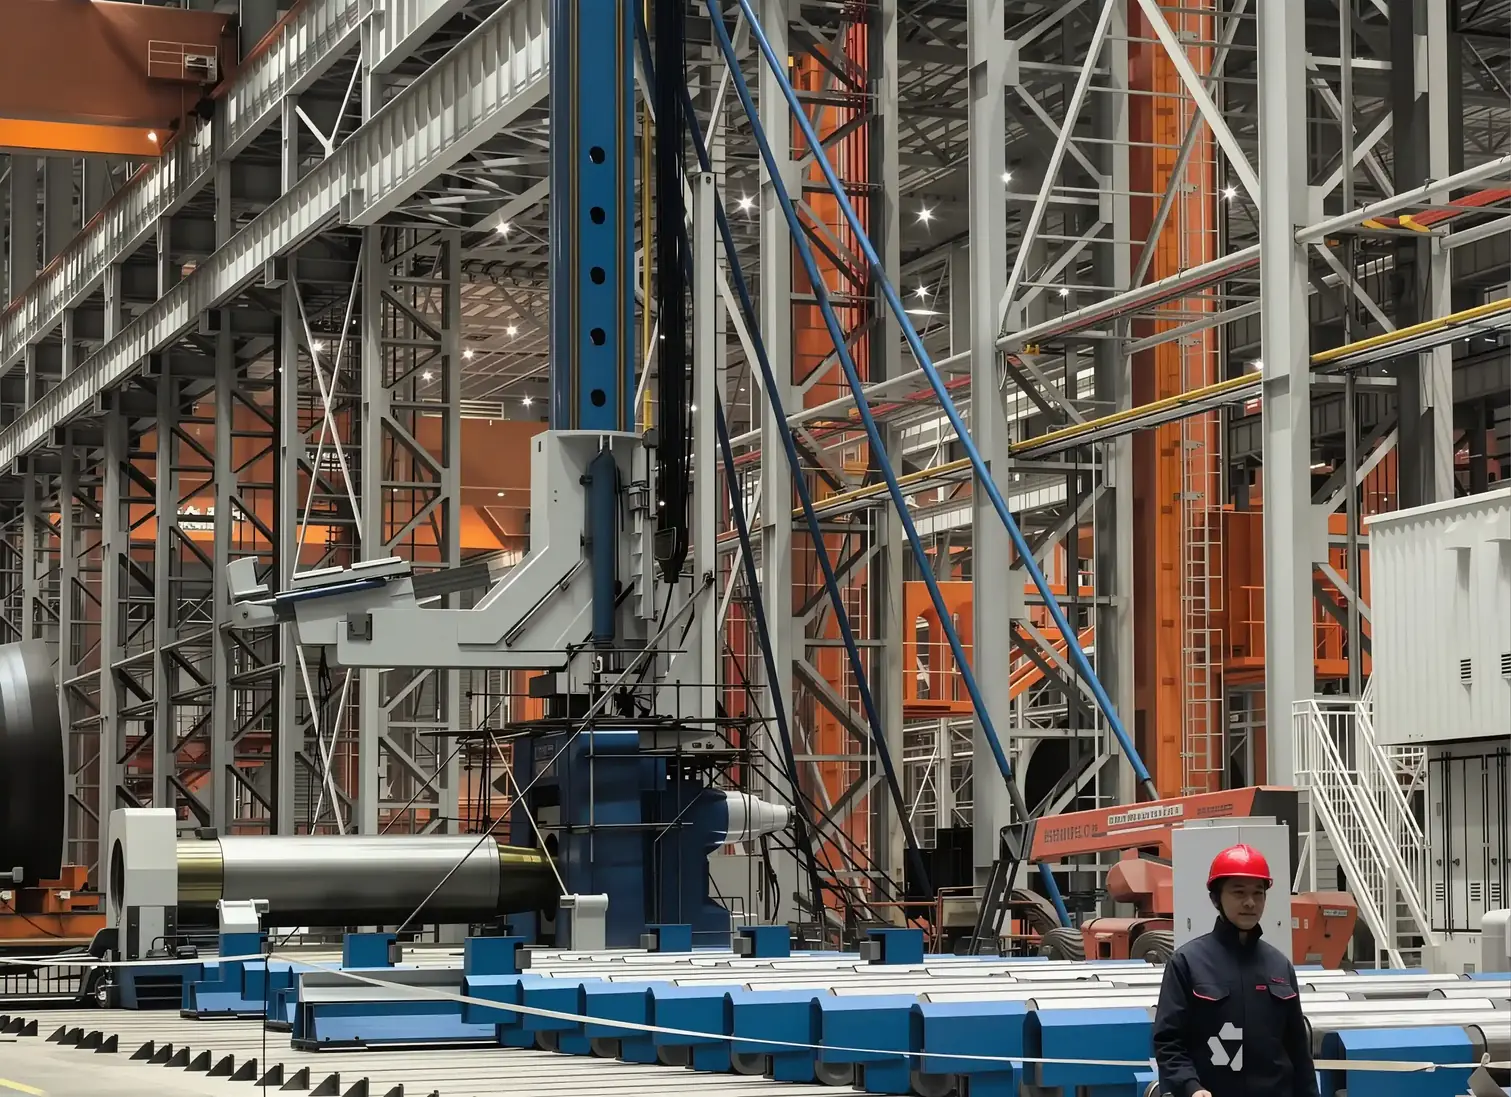
High-strength steel plates (Q345), stress-relieved design. Horizontal beam layout accommodates 3500mm plate width. Lateral deflection less than 0.5mm under full 4000T load.
42CrMo फॉर्ज्ड रोलर्स के साथ ड्यूल लोअर रोलर हाइड्रॉलिक ड्राइव। समर्पित SAI/Parker हाइड्रॉलिक मोटर्स प्लैनेटरी गियरबॉक्स के साथ, बैकलैश 3 आर्क-मिनट से कम।
स्वैशप्लेट चर परिवर्तन पंप (80-140 cc/rev)। तेज पोजीशनिंग के लिए 2×20L एक्युमुलेटर। अनुपातिक वाल्व एरे, दाब राहत 250 बार।
सिएमेन्स S7-1200 PLC अतिरिक्त सुरक्षा I/O के साथ। 7 इंच रंग टचस्क्रीन, चीनी/अंग्रेजी द्विभाषा। स्थिति फीडबैक के लिए पांच LVDT ट्रांसड्यूसर।
| मॉडल | प्लेट चौड़ाई (mm) | मोटाई रेंज (मिमी) | क्षमता (टन) | मेन मोटर पावर (kW) | रोलिंग स्पीड (m/min) | शंकु कोण रेंज | आयाम L×W×H (mm) |
|---|---|---|---|---|---|---|---|
| EZW11S-30×3500 | 3500 | 20-30 | 2500 | 37.5+15 | 2.0-4.5 | 15-30° | 6200×3500×2800 |
| EZW11S-40×3500 | 3500 | 25-40 | 3500 | 48+18.5 | 1.8-4.0 | 15-30° | 6800×3500×2900 |
| EZW11S-50×3500 | 3500 | 30-50 | 4500 | 52+22 | 1.5-3.5 | 15-35° | 7200×3500×3200 |
| EZW11X-60×3500 | 3500 | 40-60 | 6000 | 60+30 | 1.2-3.0 | 20-40° | 7800×3700×3500 |
कुछ त्वरित प्रश्नों का उत्तर दें ताकि हम आपके अनुप्रयोग के लिए सबसे उपयुक्त प्लेट बेंडिंग मशीन की सिफारिश कर सकें।
Q345, Q420 उच्च-ताकत वाले वायु-ग्रेड स्टील। 20-50mm मोटाई, 3500-4500mm व्यास। महत्वपूर्ण आवश्यकता: आधार फ्लैंज व्यास सटीकता ±3mm।
Q345, Q420 सामग्री। 15-40mm मोटाई, 2800-3500mm व्यास। महत्वपूर्ण आवश्यकता: अंडाकारता ≤1.5%, सीम संरेखण ±2mm।
Q345, Q420, 16Mn सामग्री। 12-35mm मोटाई, 15-30° शंकु कोण। महत्वपूर्ण आवश्यकता: सुसंगत शंकु कोण ±0.5°।
Q345, Q420 सामग्री। 8-20mm मोटाई, 2500-4000mm व्यास। महत्वपूर्ण आवश्यकता: गोलाई ±1mm सहनशीलता।
Q345 + संयोजन लपेट। 15-30mm स्टील मोटाई, 2000-3500mm व्यास। महत्वपूर्ण आवश्यकता: संयोजन बंधन के लिए सतह फिनिश।
Q345, 16Mn उच्च-शक्ति बोल्ट-होल सामग्री। 25-50mm मोटाई, 3000-4200mm व्यास। महत्वपूर्ण आवश्यकता: फ्लेंज सतह समतलता ±2mm।
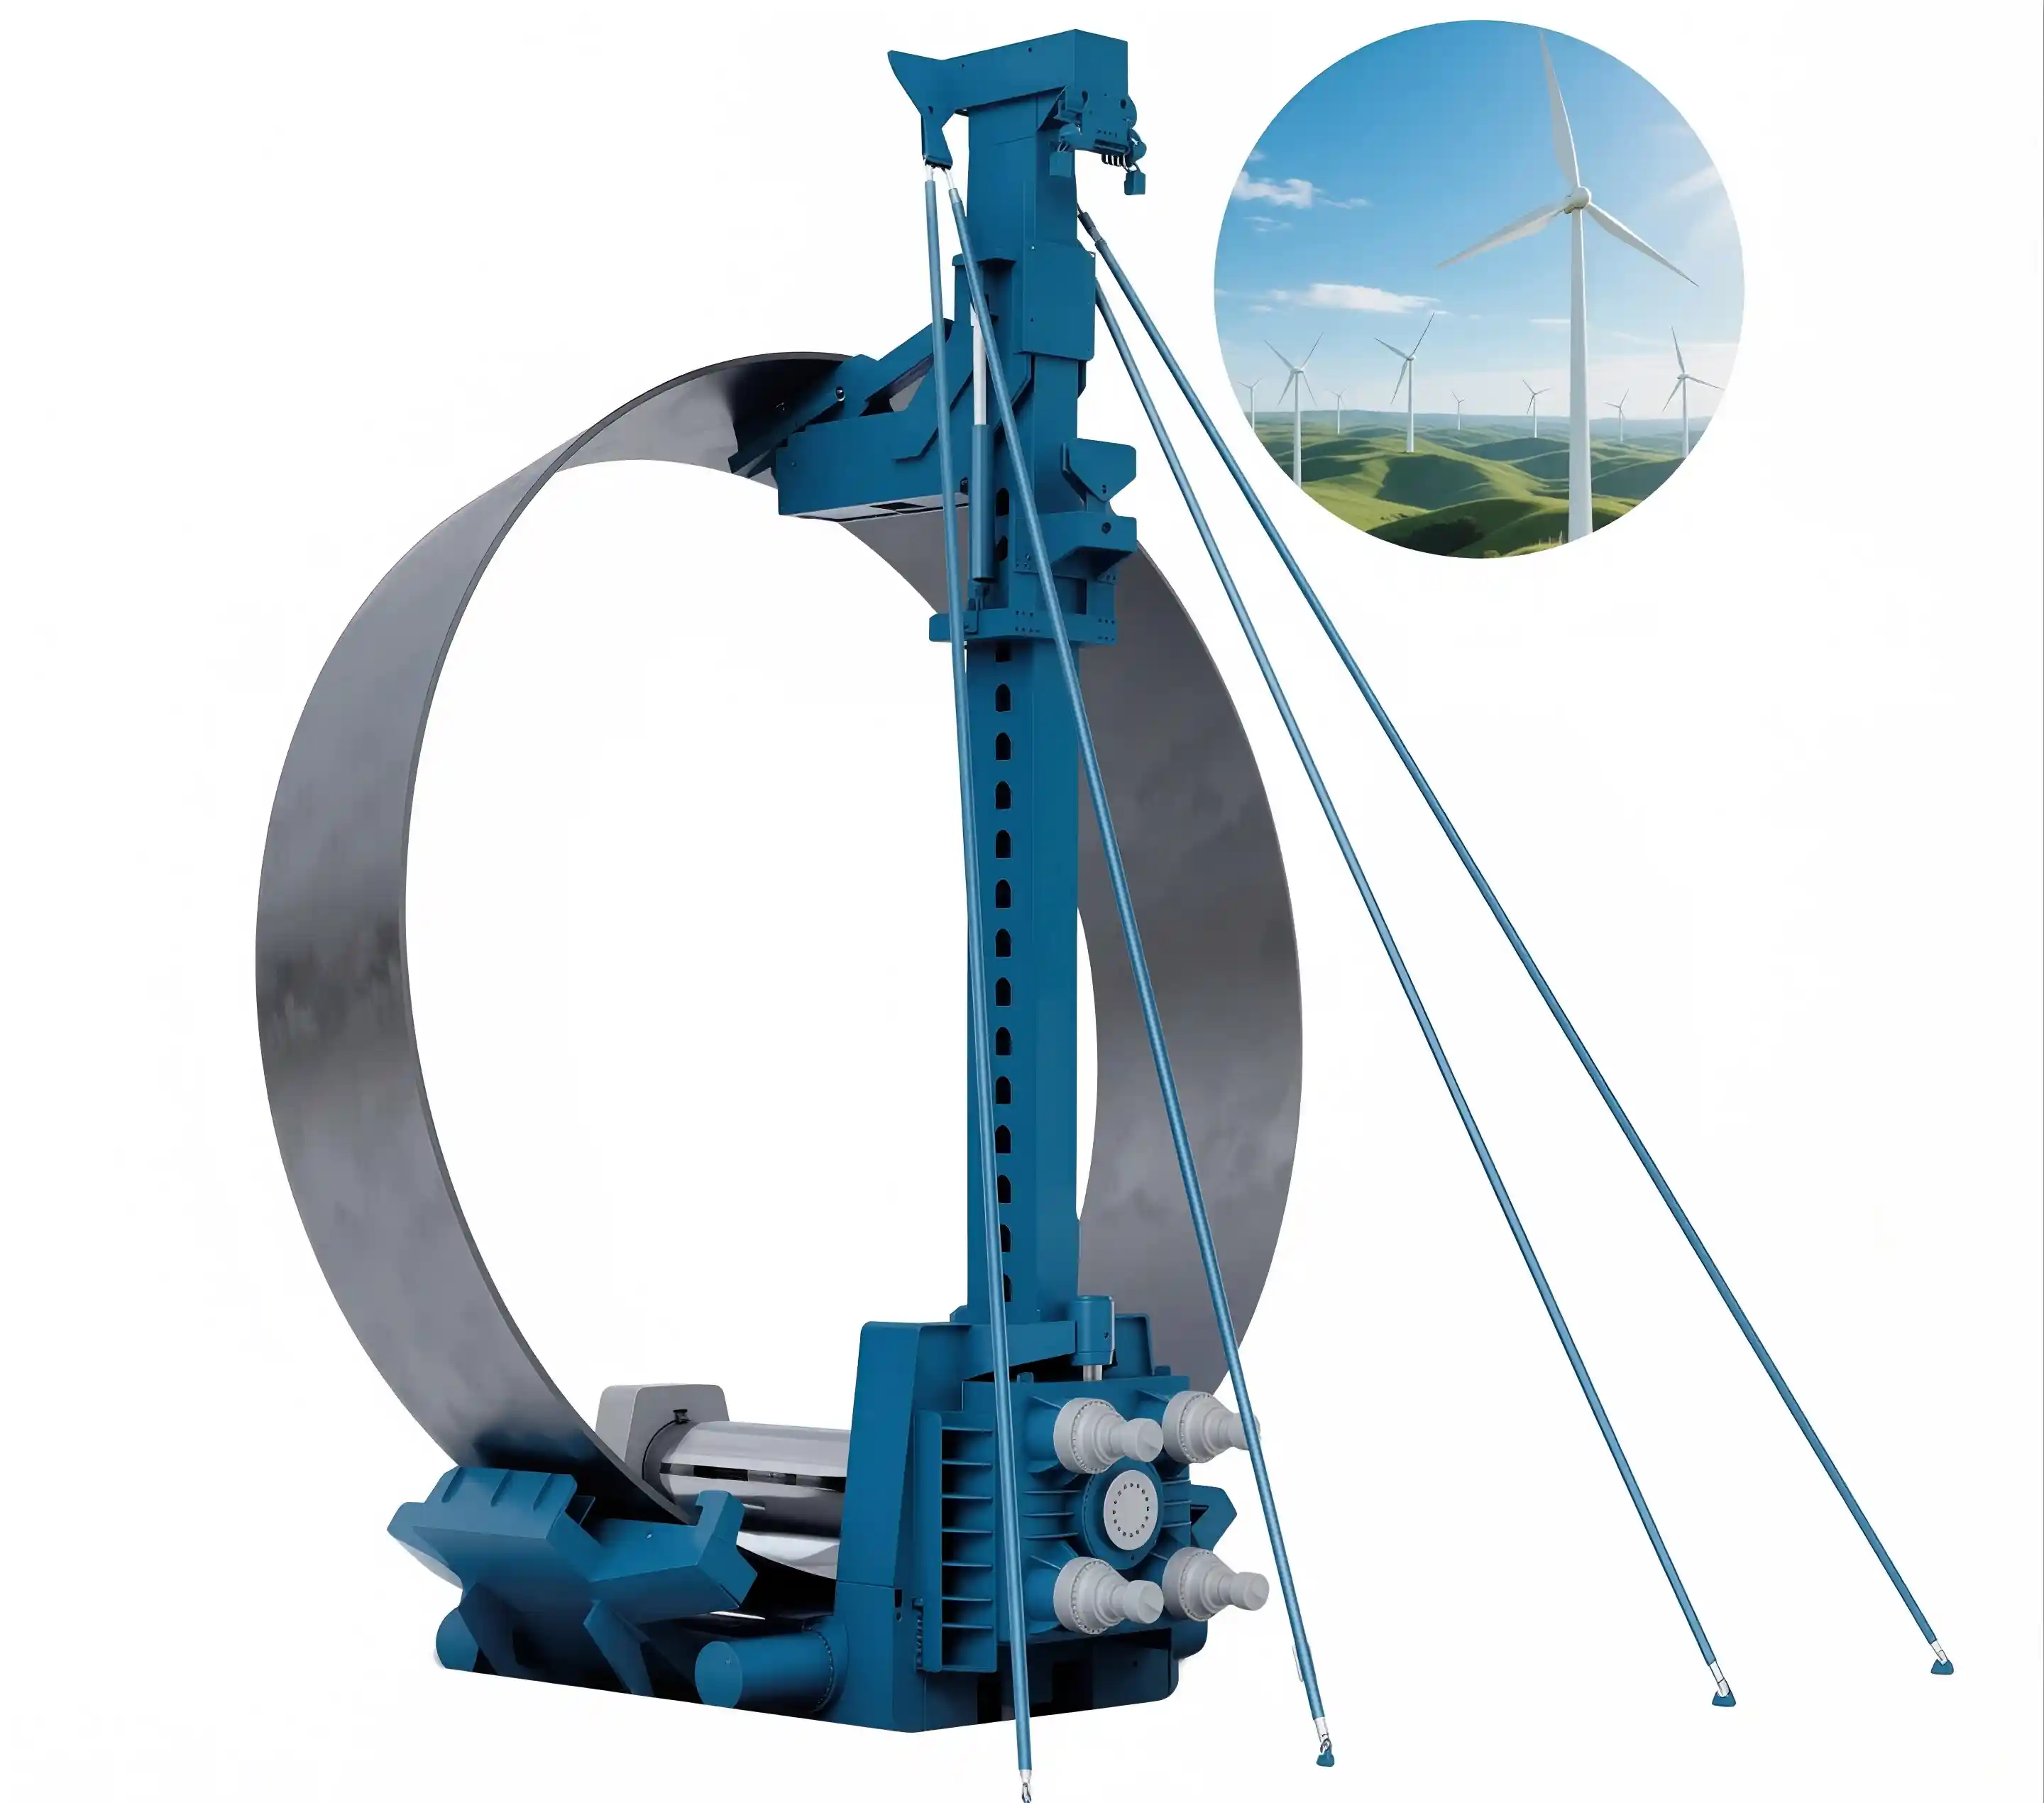
चुनौती:पिछली निश्चित-ज्यामिति मशीनों को 45-मिनट का औजार चेंजओवर की आवश्यकता थी। उत्पादन बाधक 120 टावर/वर्ष बनाम 180+ मांग।
समाधान:50+ प्री-प्रोग्राम्ड विंड टावर प्रोफाइल्स के साथ EZW11S-50×3500 तैनात किया गया।
परिणाम:प्राप्त किया गया 210 टावर/वर्ष (+75%), सेटअप समय 45 मिनट → 2 मिनट, दोष दर 8% → 1.2%.
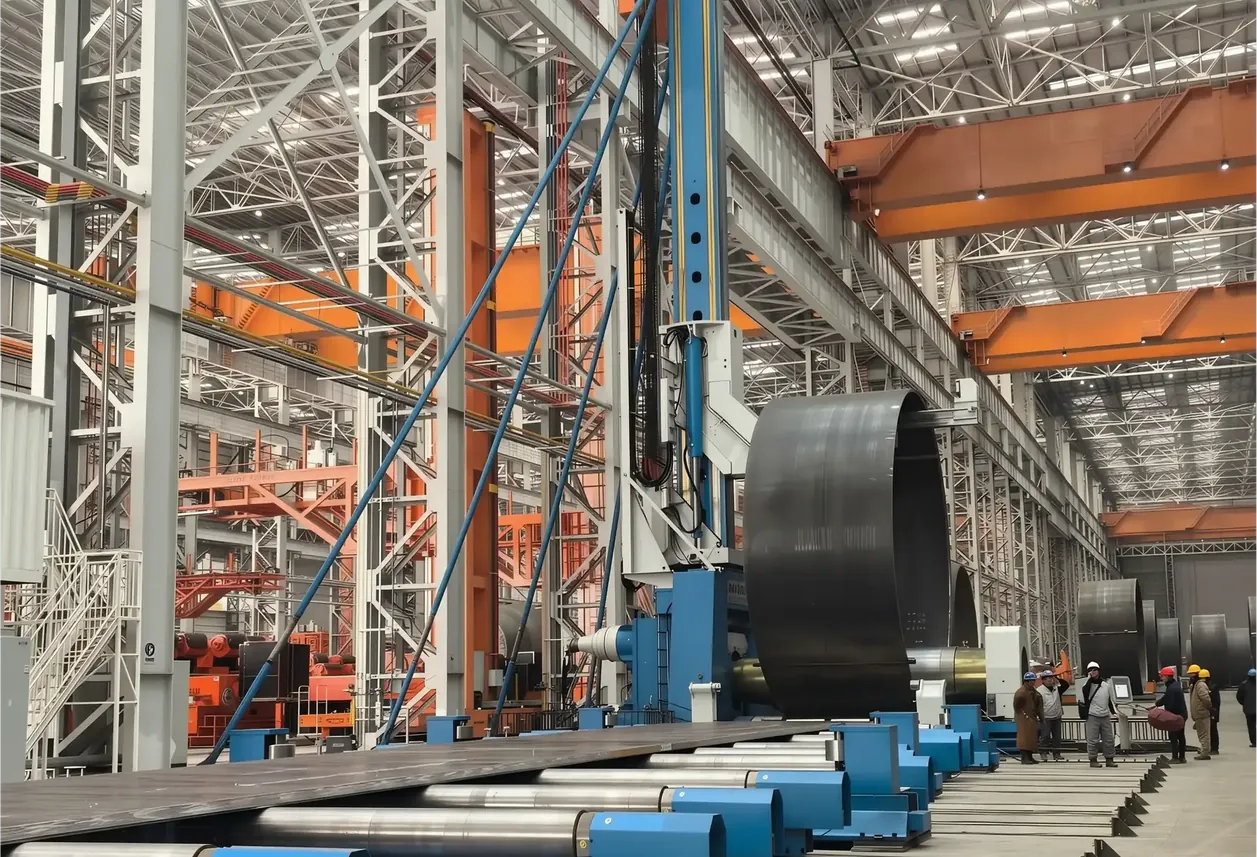
चुनौती:टेपर टावर खंडों को अलग समर्पित कोण-रोलिंग मशीन की आवश्यकता थी। स्थान की कमी से उत्पादन 150 टावर/वर्ष तक सीमित हो गया।
समाधान:एकीकृत कोण-टिल प्रणाली के साथ EZW11X-60×3500 स्थापित किया।
परिणाम:250m² फुटप्रिंट समाप्त किया, 280 टावर/वर्ष तक विस्तारित किया, कोण ±2° → ±0.3°।
चुनौती:टावर आपूर्तिकर्ता कई ओईएम ऑर्डरों को संभालते हैं। मैनुअल सेटअप प्रत्येक चेंजओवर के लिए 20-30 मिनट।
समाधान:सभी 15 आपूर्तिकर्ता कारखानों को EZW11S-40×3500 प्लेटफॉर्म पर मानकीकृत किया यूनिवर्सल टेम्प्लेट लाइब्रेरी के साथ।
परिणाम:2 मिनट में मानकीकृत परिवर्तन, उद्योग स्तर पर 504 अतिरिक्त टावर/वर्ष
चुनौती:समुद्री विंड टावर आवश्यकताओं ने अल्ट्रा-टाइट टॉलरेंस की मांग की। पिछले 12% अस्वीकृति दर ने परियोजना देरी का कारण बना
समाधान:एकीकृत लेजर माप + SPC सॉफ्टवेयर के साथ EZW11X-60×3500 तैनात किया गया
परिणाम:अस्वीकृति दर 12% → 0.3%, पहला पास सफलता 99.7%, परियोजना समयरेखा 3 महीने में तेज
पूरी 3-सेक्शन टावर (बेस + मिड + अपर) लगभग 5-6 घंटे में रोल की जा सकती है, जिसमें सेक्शन-प्रति 20-30 मिनट उत्पादन समय और चेंजओवर शामिल है। टैक-वेल्डिंग लाइन में इंटीग्रेटेड होने के साथ, कुल टावर साइकल टाइम 7-8 घंटे तक पहुंचती है।
मशीन 50+ प्री-प्रोग्राम्ड टावर प्रोफाइल्स स्टोर करती है जो प्रमुख OEM मॉडल्स (2.0-5.0MW रेंज) को कवर करती हैं। ऑपरेटर HMI ड्रॉपडाउन से चुनता है; CNC स्वचालित रूप से केंद्र दूरी, दबाव, गति और शंकु कोण की गणना करता है। नए प्रोफाइल्स की कस्टमाइजेशन 10 मिनट से कम समय लेती है।
मानक क्षमता पूर्ण मशीन रेटिंग पर 15-30° कोण कोणीय है। विस्तारित रेंज 50% लोड क्षमता पर 40-50° संभव है। बड़े कोणों के लिए सुरक्षा अनुपालन के लिए द्वितीयक समर्थन संरचना की आवश्यकता होती है।
±5% फ्लो बैलेंस फ्लो डिवाइडर वाल्व के माध्यम से स्वचालित रूप से बनाए रखा जाता है। दबाव संवेदकों द्वारा प्रत्येक स्वतंत्र रूप से निगरानी की जाती है; यदि विचलन ±50 बार से अधिक हो तो PLC अलार्म सक्रिय होता है। यह सटीकता 3500mm व्यास वाले खंडों के लिए 1.5% सहनशीलता के भीतर ओवलिटी सुनिश्चित करती है।
हाँ, मशीन फ्लेंज रिंग को रोल करती है। बोल्ट होल ड्रिलिंग/थ्रेडिंग सीएनसी मशीनिंग सेंटर पर डाउनस्ट्रीम पर की जाती है—रोलिंग के दायरे से बाहर। मशीन फ्लेंज सतह की फ्लैटनेस ±2mm सुनिश्चित करती है, जो ड्रिलिंग सटीकता के लिए महत्वपूर्ण है।
प्राथमिक: Q345, Q420 (हवा के अनुरूप उच्च ताकत वाली स्टील)। 16Mn, A36, API 5L X65 के साथ भी संगत। मशीन स्वचालित रूप से सामग्री की कठोरता चयन पर HMI पर आधारित दबाव प्रोफाइल को समायोजित करती है।
CNC कार्यक्रम संक्रमण व्यास संग्रहीत करते हैं; मशीन रोलिंग के साथ धीरे-धीरे ऊपरी रोलर को झुकाती है। ऑपरेटर "कोन स्टार्ट पॉइंट" का चयन करता है (जैसे, 2000mm रोल्ड लंबाई पर); सर्वो धीरे-धीरे अगले 500mm के दौरान 0° से लक्ष्य तक झुकाव कोण बढ़ाता है, एक सुचारू संक्रमण बनाने के लिए।
मानक एकीकरण: स्वचालित टैक-वेल्डिंग स्टेशन (सीम ट्रैकर ±2mm स्थिति सहनशीलता स्वीकार करता है)। वैकल्पिक: लेजर मापन प्रणाली व्यास/अंडाकारता डेटा को MES में फीड करती है; आंतरिक फ्लैन्ज को स्मूथ करने के लिए लाइन-इन बोअर पॉलिशिंग स्टेशन।
250-300 ऑपरेटिंग घंटे (आमतौर पर 2-3 शिफ्ट उत्पादन पर 6-8 सप्ताह)। सेवा में शामिल: हाइड्रॉलिक ऑयल & फिल्टर बदलना, बेयरिंग री-लुब्रिकेशन, प्रेशर वाल्व कैलिब्रेशन, सील किट निरीक्षण। पूर्ण PM 10-12 घंटे लेता है।
मानक कॉन्फ़िगरेशन ठंडी रोलिंग है (50°C परिवेश अधिकतम)। गर्म रोलिंग वैरिएंट विशेष अनुप्रयोगों के लिए उपलब्ध है। तापमान रेटिंग: रोलर्स 100°C तक लगातार काम करते हैं (60-80°C गर्म रोलिंग के लिए)। 150°C से ऊपर गर्म-रोलिंग विशिष्टताओं के लिए EZHONG इंजीनियरिंग से संपर्क करें।
हाँ। ईथरनेट/RS-485 कनेक्शन सक्षम। स्टैंडर्ड डेटा निर्यात: टावर मॉडल, सामग्री, मोटाई, समय, ऑपरेटर आईडी, प्रेशर कर्व, व्यास माप, पास/फेल स्थिति। एकीकरण इंजीनियरिंग आमतौर पर 1-2 सप्ताह।
2 दिन की ऑन-साइट ट्रेनिंग कवर करती है: मशीन स्टार्टअप/शटडाउन, HMI ऑपरेशन, प्रोफाइल सिलेक्शन, बेसिक ट्रबलशूटिंग, प्रिवेंटिव मेंटेनेंस। सर्टिफाइड ऑपरेटर्स स्टैंडर्ड टावर प्रोफाइल्स का 95% स्वतंत्र रूप से सप्ताह 2 के अंदर रोल कर सकते हैं।
हाँ। ऑप्शनल क्लाउड मॉनिटरिंग पैकेज। रीयल-टाइम प्रेशर, तापमान, साइकिल टाइम डेटा EZHONG सर्विस पोर्टल पर स्ट्रीम किया जाता है। प्रेडिक्टिव अलर्ट्स कंपोनेंट फेलियर से 2-4 सप्ताह पहले जारी किए जाते हैं (85% अक्यूरेसी)। रिमोट ट्रबलशूटिंग औसत डाउनटाइम को 60% कम करता है।
| एक्सेसरी | लीड समय | कार्य | विंड टावर स्पेसिफिक वैल्यू |
|---|---|---|---|
| इंटीग्रेटेड टैक-वेल्डिंग स्टेशन | 12 सप्ताह | रोलिंग के बाद ऑटोमेटेड सीम टैक-वेल्ड | मैनुअल टैकिंग को समाप्त करता है; -45 मिनट प्रति टावर; सीम एलाइनमेंट ±1मिमी |
| लेजर इन-लाइन मेजरमेंट सिस्टम | 10 सप्ताह | रोलिंग के दौरान वास्तविक समय व्यास एवं अंडाकारता फीडबैक | प्रोडक्शन के बीच में डिफेक्ट पकड़ता है; ऑटोमैटिक प्रेशर करेक्शन सक्षम; 98% फर्स्ट-पास क्वालिटी |
| SPC (सांख्यिकीय प्रक्रिया नियंत्रण) सॉफ्टवेयर | 6 सप्ताह | गुणवत्ता मेट्रिक्स को ट्रैक करता है; ट्रेंड रिपोर्ट्स उत्पन्न करता है | पूर्वानुमानित समायोजन सक्षम बनाता है; पुनः कार्य 70% कम करता है; गुणवत्ता प्रमाणपत्र उत्पन्न करता है |
| स्वचालित प्लेट लोडिंग डेक | 8 सप्ताह | मोटर-ड्रिवन फीड ऑटो-पोजीशनिंग ±5mm के साथ | -30 मिनट मैनुअल हैंडलिंग प्रति 8-घंटे शिफ्ट; ऑपरेटर थकान कम करता है |
| टावर सेक्शन ट्रांसफर कन्वेयर | 10 सप्ताह | मोटराइज्ड कन्वेयर रोलर को टैक-वेल्डिंग स्टेशन से जोड़ता है | मैनुअल सेक्शन मूवमेंट को समाप्त करता है; क्षति को रोकता है |
| प्रोफाइल टेम्प्लेट लाइब्रेरी विस्तार | 4 सप्ताह | मानक 50 से अतिरिक्त 30+ प्रोफाइल्स | क्षेत्रीय ओईएम मॉडल्स, रिट्रोफिट अनुप्रयोगों का समर्थन करता है |
| ड्यूल-आउटपुट सीएनसी कंट्रोलर | 8 सप्ताह | रॉलिंग मशीन और डाउनस्ट्रीम वेल्डिंग रोबोट दोनों को नियंत्रित करता है | समकालिक उत्पादन; स्वचालित रूप से वेल्डिंग रोबोट स्टार्ट ट्रिगर करता है |
| मोबाइल क्रेन एकीकरण जिग | 6 सप्ताह | पूर्ण टावर सेक्शन्स के लिए स्टैंडर्डाइज्ड लिफ्टिंग लग्स | -5 मिनट मैनुअल रिगिंग प्रति सेक्शन; स्वचालित लॉजिस्टिक्स सक्षम बनाता है |
| हॉट-रोलिंग कॉन्फ़िगरेशन पैकेज | 10 सप्ताह | अपग्रेड रोलर्स, बढ़ाया तेल शीतलन, insulated कवर | विशेष एलॉय के लिए गर्म/उष्ण रोलिंग (200°C तक) सक्षम बनाता है |
| रिमोट डायग्नोस्टिक्स & प्रेडिक्टिव मेंटेनेंस | 6 सप्ताह | क्लाउड मॉनिटरिंग, ML-आधारित विफलता पूर्वानुमान | ८०% अनियोजित डाउनटाइम को रोकता है; सक्रिय घटक प्रतिस्थापन |


